علت جدا شدن نوار لبه پیویسی از امدیاف چیست؟ راهنمای افزایش چسبندگی
جدا شدن نوار PVC همیشه به معنی بیکیفیت بودن نوار نیست. در این راهنمای فنی، محل شکست اتصال را تشخیص میدهیم و تنظیمات مؤثر بر چسبندگی نوار به MDF را مرحلهبهمرحله بررسی میکنیم.
جدا شدن یا بلند شدن نوار لبه PVC از MDF معمولاً نتیجه خرابی یک عامل واحد نیست. کیفیت نوار مهم است، اما اتصال نهایی به دمای نوار و ورق، آمادهسازی لبه MDF، نوع و دمای چسب، مقدار چسب، سرعت پیشروی و فشار غلطکهای دستگاه وابسته است. بنابراین پیش از تعویض نوار یا چسب، باید مشخص شود اتصال دقیقاً در کدام سطح شکسته است.
در این راهنمای تخصصی سپاهان پلیمر، ابتدا نشانههای ظاهری شکست اتصال را میخوانیم و سپس هفت اقدام عملی برای افزایش چسبندگی نوار لبه PVC به MDF را مرحلهبهمرحله بررسی میکنیم.
خلاصه پاسخ: چرا نوار لبه PVC از MDF جدا میشود؟
رایجترین علتهای جدا شدن نوار PVC عبارتاند از:
سرد بودن نوار، MDF یا محیط کارگاه هنگام تولید؛
تنظیم دمای چسب خارج از محدوده دیتاشیت همان محصول؛
لبه MDF ناصاف، زاویهدار، لبپریده، مرطوب یا آلوده به گردوغبار؛
کم یا زیاد بودن مقدار چسب و یکنواخت نبودن فیلم چسب؛
هماهنگ نبودن سرعت پیشروی با زمان باز چسب؛
کم بودن، نامساوی بودن یا تنظیم نادرست فشار غلطکها؛
ناسازگاری چسب با پشت نوار، آلودگی پشت نوار یا اختلال در لایه پرایمر.
نکته مهم: بالا بردن دما یا افزودن چسب بهصورت حدسی، راهحل حرفهای نیست. دمای بیش از حد میتواند چسب را تخریب کند و چسب اضافی نیز خط اتصال را ضخیم و آلوده کند.
ابتدا محل شکست اتصال را پیدا کنید. یک قطعه آزمایشی را پس از خنک شدن، بهآرامی باز کنید و ببینید چسب بیشتر روی کدام سطح باقی مانده است. این مشاهده جای آزمون آزمایشگاهی را نمیگیرد، اما در کارگاه سریعترین روش برای محدود کردن دامنه خطاست.
آنچه در تست میبینید
احتمال غالب
اقدام اولیه
پشت نوار تقریباً تمیز است و چسب روی MDF مانده
ضعف اتصال چسب به پشت نوار، آلودگی، پرایمر یا ناسازگاری مواد
پشت نوار، سازگاری چسب و دمای واقعی خط را کنترل کنید
چسب روی پشت نوار مانده و لبه MDF تقریباً تمیز است
گردوغبار، سرمای ورق، خیسخوری ضعیف یا سطح نامناسب MDF
لبه را دوباره ماشینکاری، تمیز و همدما کنید
الیاف ریز MDF روی خط چسب یا پشت نوار دیده میشود
انتقال چسب مناسب بوده و شکست وارد لایه سطحی MDF شده است
اگر مشکل موضعی است، فشار، زمانبندی و ابتدا/انتهای قطعه را بررسی کنید
فقط ابتدا یا انتهای نوار بلند میشود
زمانبندی ورود نوار، اولین غلطک فشار، برش یا تنظیم قطعه
ورود قطعه و فشار غلطکهای ابتدایی را با قطعه تست کنترل کنید
خط چسب دارای نقاط خشک یا ضخامت نامساوی است
غلطک چسب کثیف، مقدار چسب نامناسب یا لبه غیرگونیا
واحد چسب، مقدار اعمال، فرز لبه و فشار را بازبینی کنید
هفت اقدام عملی برای افزایش چسبندگی نوار PVC
۱. نوار، MDF و محیط را همدما کنید
نوار یا MDF سرد، گرمای چسب را سریعتر میگیرد و زمان مؤثر خیسخوری و تشکیل اتصال را کوتاه میکند. این مشکل در فصل سرد، انبارهای بدون کنترل دما و شروع شیفت صبح بیشتر دیده میشود. مواد را پیش از تولید به فضای کارگاه منتقل کنید تا بهتدریج با محیط همدما شوند.
در دستورالعملهای فرآوری نوار لبه، بازه ۱۸ تا ۲۴ درجه سانتیگراد بهعنوان دمای معمول آمادهسازی نوار و ورق ذکر شده است؛ با این حال، معیار نهایی باید مشخصات نوار، MDF، چسب و دستگاه شما باشد. از گرمکردن مستقیم نوار با شعله یا بخاری بسیار نزدیک خودداری کنید. در صورت نیاز، پیشگرمایش کنترلشده باید در محدوده مجاز دستگاه و مواد انجام شود.
۲. لبه MDF را صاف، گونیا، خشک و تمیز نگه دارید
چسب گرانول باید یک سطح پیوسته را خیس کند. گردوغبار، لبپریدگی، شیارهای عمیق، زاویهدار بودن لبه یا بافت بسیار سست MDF باعث میشود بخشی از خط اتصال بدون تماس واقعی بماند. کیفیت برش یا پیشفرز، مکش گردوغبار و سلامت ابزار را پیش از متهم کردن نوار بررسی کنید. برای پاککردن لبه از پارچه بدون پرز و مکش مناسب استفاده کنید. هیچ حلال یا ماده پاککنندهای را بدون تأیید سازنده نوار و چسب روی سطح به کار نبرید؛ باقیمانده بعضی مواد میتواند چسبندگی را کاهش دهد.
۳. چسب سازگار و سالم انتخاب کنید
چسب باید برای جنس نوار، نوع MDF، سرعت دستگاه و شرایط مصرف نهایی مناسب باشد. چسبهای EVA برای بسیاری از تولیدات عمومی کاربرد دارند و سامانههای PUR در پروژههایی با نیاز بالاتر به مقاومت رطوبتی یا حرارتی استفاده میشوند؛ اما هرکدام تجهیزات، روش تمیزکاری و دستورالعمل خاص خود را دارند.
از اختلاط چسبهای نامشخص، استفاده از چسب آلوده یا نگهداری خارج از شرایط درجشده روی بستهبندی خودداری کنید. برای مشاهده گزینههای موجود میتوانید صفحه چسب گرانول تکنوپل را بررسی کنید.
۴. دمای چسب را از روی دیتاشیت همان محصول تنظیم کنید
یک عدد ثابت برای همه چسبهای لبهچسبان صحیح نیست. برای نمونه، در مشخصات چسب گرانول 508 تکنوپل، دمای کاربرد ۱۷۰ تا ۱۹۰ درجه سانتیگراد و زمان باز ۴ تا ۵ ثانیه اعلام شده است. در مقابل، Jowat بازه معمول فرآوری بسیاری از چسبهای EVA لبهچسبان را ۱۸۰ تا ۲۱۰ درجه سانتیگراد ذکر میکند و همزمان فرمولهای کمدما نیز وجود دارند. نتیجه روشن است: عدد روی دیتاشیت محصول مصرفی و دفترچه دستگاه، مرجع اصلی است.
دمای پایین معمولاً ویسکوزیته را بالا میبرد و خیسخوری را ناقص میکند. دمای بیش از حد میتواند باعث افت کیفیت، تغییر رنگ، بوی غیرعادی یا تشکیل رسوب شود. علاوه بر عدد نمایشگر، کالیبراسیون حسگر، زمان توقف دستگاه، دمای واقعی غلطک و فاصله تا ناحیه فشار را نیز در نظر بگیرید.
۵. مقدار چسب و سرعت پیشروی را با هم تنظیم کنید
فیلم چسب باید نازک، پیوسته و یکنواخت باشد. چسب کم، نقاط خشک و اتصال منقطع ایجاد میکند؛ چسب زیاد نیز خط چسب را ضخیم میکند، از لبه بیرون میزند و واحدهای بعدی دستگاه را آلوده میکند.
سرعت پیشروی مستقیماً بر فاصله زمانی میان اعمال چسب و رسیدن نوار به ناحیه فشار اثر دارد. هر بار که سرعت، نوع چسب، ضخامت قطعه یا دمای محیط تغییر میکند، مقدار اعمال و نتیجه اتصال را با یک قطعه آزمایشی دوباره کنترل کنید.
۶. فشار غلطکها را یکنواخت و متناسب تنظیم کنید
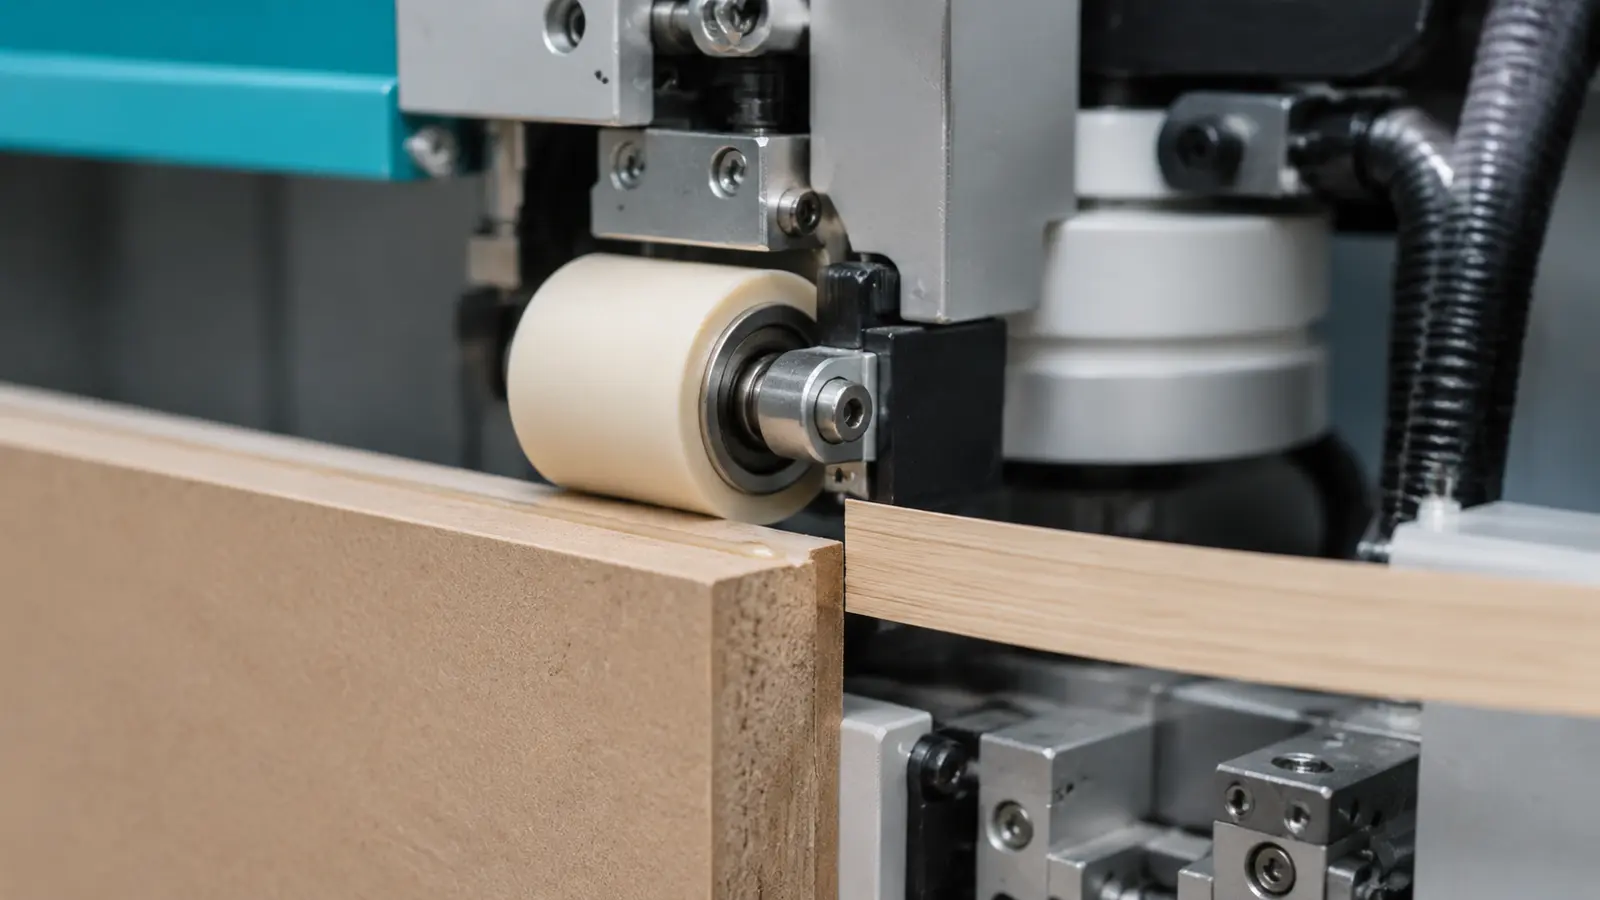
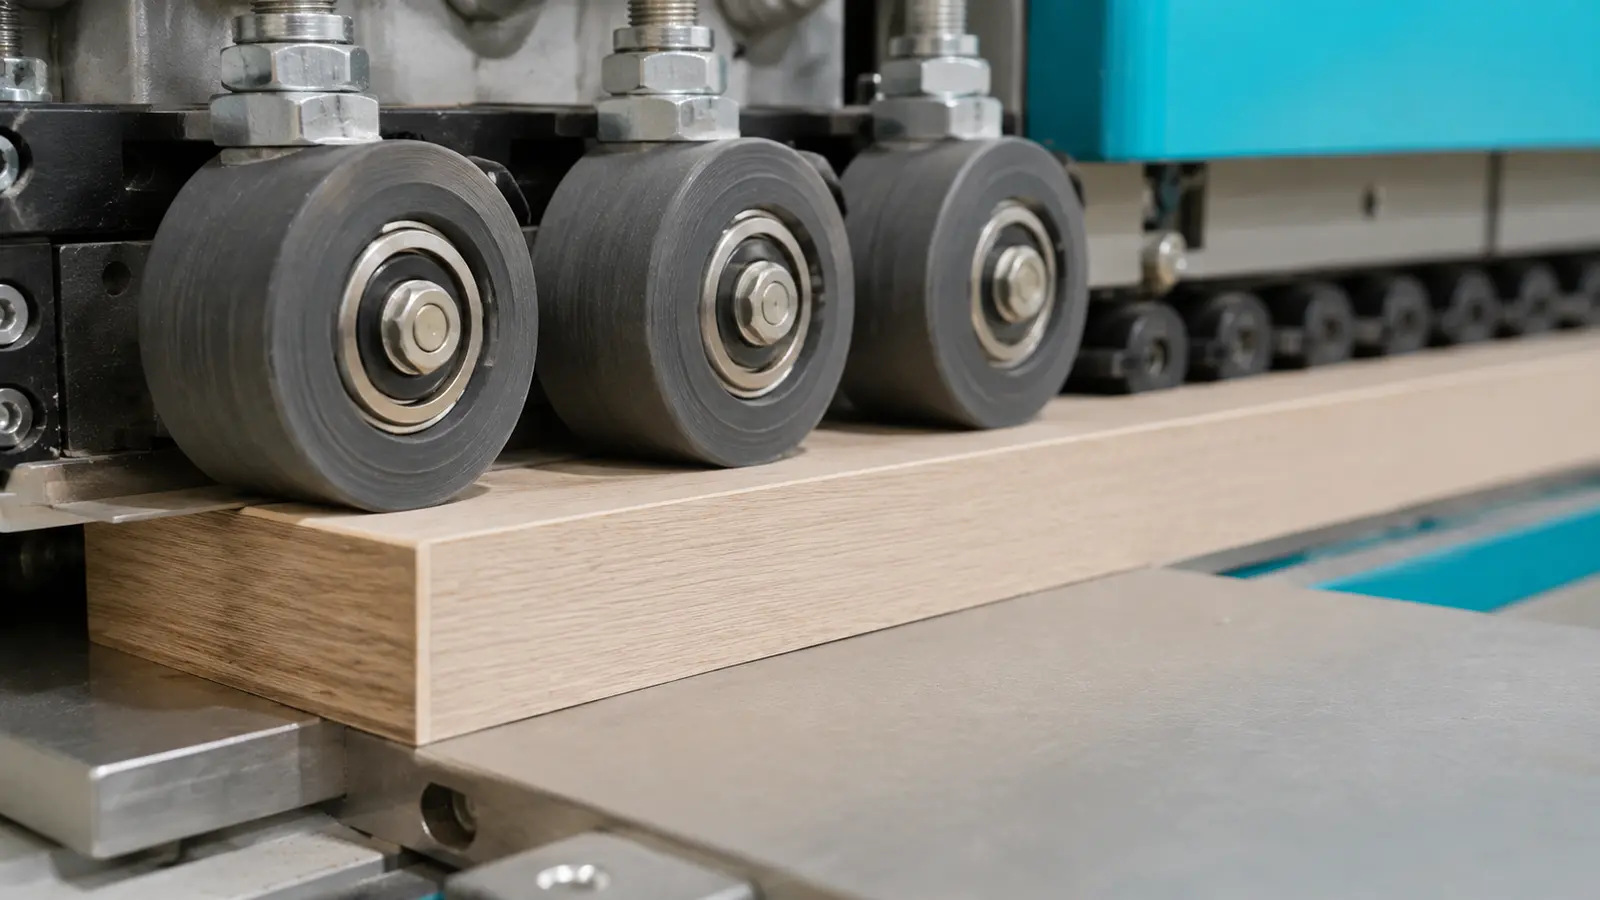
اولین غلطک باید نوار را بدون لغزش و انحراف روی لبه بنشاند و غلطکهای بعدی تماس را در سراسر ارتفاع قطعه تثبیت کنند. فشار کم، فضای خالی باقی میگذارد؛ فشار نامتوازن نیز میتواند خط چسب را در بالا یا پایین قطعه ناپایدار کند. فشار بیش از حد هم جایگزین دمای صحیح یا سطح تمیز نیست.
شرکت HOMAG نیز در معرفی ماشینهای لبهچسبان، ناحیه فشار و اعمال ثابت چسب را از عوامل کیفیت خط اتصال میداند. تنظیم فشار باید مطابق ارتفاع قطعه، ضخامت نوار و دستورالعمل سازنده دستگاه انجام شود.
۷. پیش از تولید اصلی، قطعه تست بسازید
پس از تمیزکردن واحدهای مؤثر و ثبت تنظیمات، یک قطعه آزمایشی با همان MDF، همان نوار و همان چسب تولید کنید. اجازه دهید اتصال طبق دستورالعمل چسب خنک یا تثبیت شود؛ سپس نوار را کنترلشده باز کنید و محل باقیماندن چسب، یکنواختی خط و وجود الیاف MDF را بررسی کنید.
اگر نتیجه قابل قبول نیست، هر بار فقط یک متغیر را تغییر دهید و دوباره تست کنید. تغییر همزمان دما، سرعت، مقدار چسب و فشار، تشخیص علت اصلی را دشوار میکند.
نقش پرایمر پشت نوار در چسبندگی چیست؟
سطح PVC ذاتاً برای بعضی چسبها سطح آسانی نیست. پرایمر پشت نوار، سطح را برای برقراری اتصال پایدارتر با چسب آماده میکند. در نوارهای لبه PVC تکنوپل از پرایمر Jowat آلمان استفاده میشود؛ با این حال، حتی پرایمر باکیفیت نیز نمیتواند سرمای ورق، گردوغبار، چسب ناسازگار یا فشار غلطک نامناسب را جبران کند.
پشت نوار باید خشک، تمیز و دور از روغن، گردوغبار و تماس غیرضروری نگهداری شود. اگر یک رول یا بچ مشخص، در شرایط کاملاً ثابت نتیجه متفاوتی دارد، شماره بچ، تصویر محل شکست و تنظیمات دستگاه را ثبت و برای بررسی فنی به تأمینکننده ارائه کنید.
چکلیست ۶۰ ثانیهای پیش از شروع لبهچسبانی
✓ نوار و MDF با دمای کارگاه همدما شدهاند.
✓ لبه MDF صاف، گونیا، خشک و بدون گردوغبار است.
✓ نوع چسب با نوار و دستگاه سازگار است.
✓ دمای چسب طبق دیتاشیت همان محصول تنظیم شده است.
✓ غلطک چسب تمیز و فیلم چسب یکنواخت است.
✓ سرعت پیشروی با زمان باز چسب هماهنگ است.
✓ فشار غلطکها در تمام ارتفاع قطعه یکنواخت است.
✓ قطعه آزمایشی ساخته و نتیجه اتصال تأیید شده است.
اشتباهاتی که مشکل را بیشتر میکنند
بالا بردن دما بدون مراجعه به دیتاشیت؛
زیاد کردن چسب برای جبران لبه کثیف یا فشار کم؛
شروع تولید با نوار و MDF سرد در ابتدای شیفت؛
تغییر همزمان چند تنظیم و از دست دادن امکان عیبیابی؛
قضاوت درباره کیفیت نوار بدون بازکردن قطعه تست و دیدن محل شکست؛
تمیزکاری واحد چسب در حالت داغ یا متحرک بدون رعایت دستورالعمل ایمنی.
هشدار ایمنی : چسب گرانول و اجزای دستگاه میتوانند دمای بسیار بالایی داشته باشند. تنظیم، تمیزکاری و تعمیر فقط باید توسط فرد آموزشدیده و مطابق دفترچه دستگاه، دیتاشیت و برگه ایمنی چسب انجام شود
چه زمانی احتمال ایراد از خود نوار بیشتر است؟
اگر با یک دستگاه، یک MDF، یک چسب و تنظیمات ثبتشده، چند رول نتیجه پایدار دارند اما یک رول یا بچ مشخص مرتباً از سمت پشت نوار جدا میشود، احتمال آلودگی سطح، اختلال پرایمر یا ناسازگاری همان بچ بیشتر میشود. در این حالت نمونه شاهد، شماره بچ، زمان تولید، دما، سرعت و عکس تست جدایش را نگه دارید.
چسبندگی ماندگار زمانی شکل میگیرد که نوار با پشت آمادهشده، لبه MDF تمیز و گونیا، چسب سازگار، دمای صحیح، مقدار یکنواخت، سرعت مناسب و فشار کنترلشده در یک فرآیند هماهنگ قرار بگیرند. بهترین روش عیبیابی نیز دیدن محل شکست و تغییر دادن یک عامل در هر مرحله است.
معمولاً یک علت واحد وجود ندارد. سرمای نوار یا MDF، دمای نامناسب چسب، لبه آلوده یا غیرگونیا، مقدار چسب، سرعت پیشروی و فشار غلطکها باید در کنار سازگاری پشت نوار و چسب بررسی شوند.
دمای مناسب چسب گرانول دستگاه لبهچسبان چقدر است؟
دمای صحیح به فرمول چسب بستگی دارد و باید از دیتاشیت همان محصول خوانده شود. برای نمونه، چسب ۵۳۰ تکنوپل دمای کاربرد ۱۷۰ تا ۱۹۰ درجه سانتیگراد دارد؛ این عدد را نباید به همه چسبها تعمیم داد.
چرا در فصل سرد نوار لبه راحتتر جدا میشود؟
نوار و MDF سرد گرمای چسب را سریعتر میگیرند و زمان مؤثر خیسخوری و فشار کاهش پیدا میکند. همدما کردن تدریجی مواد و پیشگرمایش کنترلشده در محدوده مجاز دستگاه میتواند کمک کند.
آیا چسب بیشتر باعث چسبندگی بهتر میشود؟
خیر. چسب باید بهصورت یک فیلم نازک، پیوسته و یکنواخت اعمال شود. چسب اضافی خط اتصال را ضخیم میکند، بیرون میزند و دستگاه را آلوده میکند، بدون آنکه لزوماً استحکام را افزایش دهد.
از کجا بفهمیم اتصال نوار به MDF مناسب است؟
یک قطعه آزمایشی بسازید و پس از زمان تثبیت توصیهشده، نوار را کنترلشده باز کنید. یکنواختی خط چسب و باقی ماندن الیاف ریز MDF روی چسب یا پشت نوار معمولاً نشانه انتقال مناسب است، هرچند جای آزمون استاندارد را نمیگیرد.
پرایمر پشت نوار لبه چه کاری انجام میدهد؟
پرایمر سطح پشت PVC را برای اتصال بهتر با چسب آماده میکند. با این حال، پرایمر نمیتواند سطح کثیف، مواد سرد، چسب ناسازگار یا فشار غلطک نامناسب را جبران کند.